AI 輔助切割表製作指南:優化切割流程對比人工排版
「如果我們仍依賴手動排版,不僅耗費大量時間,更在材料浪費中蒙受損失。當技術進化到能以秒級速度完成優化時,傳統的作業模式將面臨巨大的效率挑戰。」
透過 AI 輔助切割表製作指南,可以將繁瑣的排版過程從數十分鐘縮短至幾秒鐘,同時大幅降低材料損耗。這篇文章將介紹如何利用自動化工具優化切割流程,並比較人工與自動化排版的效率差異,最後也會說明在處理不同厚度板材時的技術限制。
傳統人工排版與 AI 自動化的效率對比
在工作室的辦公桌前,作業員正對著一張厚重的設計圖紙與尺規進行計算,試圖在有限的板材空間內填入所有零件。這種手動排列雖然是傳統做法,但在面對多樣化需求時,往往會面臨時間與精準度的雙重挑戰。
根據 cutplan.ai 的資料,若一個專案需要處理 24 個零件且涉及三種不同的材料厚度,手動排列通常需要花費 30 到 60 分鐘,並且往往會導致 15% 到 25% 的材料浪費。這種效率不穩定的情況,在面對規模化生產時會造成極大的成本壓力。
與此相對,使用優化器(optimizer)可以在不到 5 秒的時間內完成任務,並將浪費率降低至 5% 到 12%。這種速度上的飛躍,不僅釋放了人力,更直接轉化為企業的利潤。
| 項目 | 手動排列 | 自動化優化器 |
|---|---|---|
| 完成時間 | 30–60 分鐘 | 低於 5 秒 |
| 浪費率 | 15–25% | 5–12% |
我曾觀察過工廠在切換不同任務時的狀況,手動規劃時的混亂與自動化後的即時性形成了強烈對比。透過對比數據可以發現,AI 輔助切割表製作指南的核心價值在於精準控制損耗。
然而,若設計圖面包含極度複雜且不規則的幾何形狀,AI 自動化排版的效率提升效果可能會受到限制。
如何進行 AI 輔助切割表製作指南的實務操作
坐在電腦螢幕前,工程師輕敲鍵盤輸入數據,仔細研讀著這份輔助切割表製作指南以確保所有參數都能精準對應。
當工程師在電腦螢幕前輸入零件尺寸時,軟體會根據預設的材料規格進行複雜的幾何運算。這不僅僅是簡單的排列,更涉及對材料邊界與切割路徑的深度優化。
要實施有效的流程,可以參考以下三個步驟:
- 輸入精確的零件數據:將所有需要切割的零件數量、尺寸與材料厚度輸入系統。 2. 設定材料限制:定義原始板材的尺寸以及切割路徑所需的間距。 3. 執行優化算法:啟動自動化程序,讓系統在幾秒內生成最佳排列方案。
完成這些步驟後,最後需進行一次檢查,確認產出的切割路徑是否符合實際機械的作業範圍。這種人工智慧切割表撰寫法能有效減少重新排版的需求,提升生產線的連續性。
- 將數位設計圖檔匯入 AI 輔助軟體進行初步解析。
- 設定板材尺寸與切割路徑參數以進行自動排版。
- 檢查產出的切割表並進行人工校對與微調。
不同厚度板材的切割與材料特性
在金屬加工廠的作業現場,工人需要根據材料的厚度來調整機台的參數,因為薄板與厚板的加工邏輯完全不同。不同厚度的特性決定了切割工具的選擇與加工精準度。
材料厚度的變化非常顯著。極薄的板材被視為箔片或薄片,而厚度超過 6 mm 的部件則被視為板材,例如板鋼這種結構鋼類別。常見的鋼板厚度範圍從 30 gauge(0.40 mm)到約 7 gauge(4.55 mm)不等。
此外,厚度的變化規律也有其特定性。在較厚厚度時,變化量為 1/32 英寸,隨後遞減至 1/64 英寸、1/128 英寸,最後的增量則以 1/64 英寸的小數分數形式存在。了解這些物理特性對於設定切割表至關重要。
高效能切割表製作技巧需要考慮這些細微的物理差異。如果忽略厚度變化,可能會導致切割後的零件無法達到預期的精度。
不過,當板材厚度過大或材質極度脆弱時,單純依靠軟體優化排版仍無法完全抵消物理切割產生的損耗。
精準切割中的技術限制與精度要求
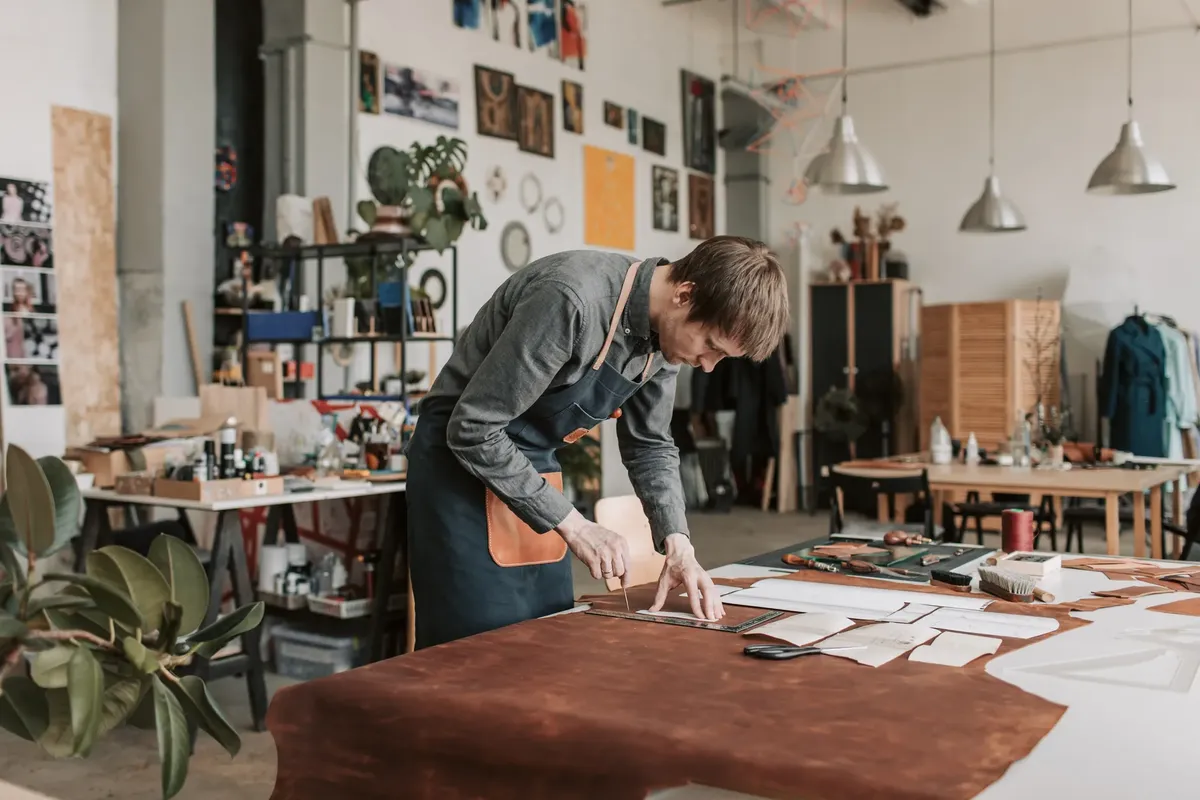
在精密零件的加工過程中,技術人員必須密切監控切割邊緣的品質,確保每一片零件都能滿足組裝需求。在高精密度的環境下,微小的誤差都可能導致整個專案的失敗。
切割邊緣的品質可以達到鏡面般光滑,精度可達 0.1 mm 左右。例如,在處理厚度僅 1.2 mm 的薄板時,切割速度可以高達每分鐘 25 公尺。這種高速與高精度的結合,對切割表的規劃提出了極高的要求。
在應用 AI 技術於切割表時,必須考慮機器的物理極限。如果規劃的零件尺寸過於接近板材邊緣,或是厚度超出了特定機台的處理範圍,自動化流程也無法強行執行。
提升效率的 AI 技術應用於切割表
當生產線上的機台開始運作時,操作員必須確保產出的零件與設計圖上的數位模型完全一致。這種數位與實體的對接,是現代智慧製造的核心。
高效能切割表製作技巧不僅是為了節省材料,更是為了標準化生產。透過 AI 技術應用於切割表,生產者可以預先計算出最佳的切割順序,避免在操作過程中因零件尺寸不符而重新調整。
對於需要高產出的環境,例如從空白片材中切割出電腦機殼等典型組件,使用壓力機或雷射 CNC 機台可以在 15 秒內完成高精度的切割。這類任務若能結合自動化生成的切割方案,能極大化生產效率。
結語
透過 AI 技術可以讓複雜的切割任務變得簡單且高效。在處理不同厚度的材料時,了解物理特性與精準度要求是成功的第一步。
為什麼要使用自動化優化器而非手動排版?
因為手動排列 24 個零件可能需要 30 到 60 分鐘並造成 15% 到 25% 的浪費,而優化器可在 5 秒內完成並將浪費降至 5% 到 12%。
不同厚度的材料在切割時有哪些特性?
厚度超過 6 mm 的材料被視為板材,而薄板的切割速度在 1.2 mm 厚度時可達每分鐘 25 公尺,且邊緣精度可達 0.1 mm。
在實務操作中,必須考量材料的物理極限與機台的加工能力。
儘管 AI 技術能大幅優化流程,但在面對高度客製化且變動頻繁的特殊需求時,仍需結合人工經驗進行最終判斷。
同一主題也稱為切割表自動生成工具。
這裡也包含如何用AI優化切割表製作。
這裡也包含實用AI切割表撰寫步驟。
這裡也包含提升切割表製作效率的秘訣。
如何用AI優化切割表製作
相關文章
評論 0