AI切断表作成ガイド 材料の無駄を最小限に抑える方法
「正確な切断は、単なる作業の効率化ではなく、資源の価値を最大限に引き出すための基礎となる。AIを活用した切断表の作成は、材料の無駄を最小限に抑え、作業誤差を劇的に減らすための新たな戦略である。」
AIによる切断表作成は、複雑な材料配置を最適化し、材料の歩留まりを向上させるための有力な手段です。本記事では、AI切断表作成ガイドとして、高精度な作業を実現するための基本的な考え方と、作業誤差を減らすための具体的な戦略を解説します。本内容は、精密な加工環境におけるデータ活用に焦着したものです。
主なポイント: * AIによる最適配置のシミュレーションによる材料の無駄削減 * レーザーなどの加工機器の特性を考慮した切断条件の最適化 * 作業誤差を最小化するためのデータ管理と検証手順
精密な加工を実現するために、どうやってAI切断表を作成すればいいのか?
静かな作業室で、私は精密な設計図を前にして、AI切断表作成ガイドの教えに従い、震える手でモニターの数値を入力した。
作業現場で新しい切断計画を立てる際、手元の図面と実際の材料の寸法を照らし合わせる時間は、常に緊張を伴います。AI切断表作成ガイドとしてまず理解すべきは、計算された数値と実機の動作範囲をいかに整合させるかという点です。
AIを用いた切断表の作成では、まず材料の特性や加工機の仕様を正確に入力する必要があります。例えば、機械の仕様が異なる場合、設計段階での数値がそのままでは適用できないことがあります。かつての旋盤の設計においても、Boleyの6.5mmの旋盤では三角形のプリズムが、IMEの8mmの旋盤ではV字型のベッドが採用されていたように、機器ごとの構造的な違いを考慮することは基本です。
AIによる最適化プロセスでは、入力された材料の寸法に基づき、最も効率的な切り出しパターンを算出します。これにより、従来の手作業では見落とされがちだった微細な隙間の活用が可能になります。AI切断表の使い方を習得することで、材料の切り出し効率は飛躍的に向上します。
次に、AIが提示する数値が、使用する加工機のスペックに適合しているかを確認します。例えば、レーザー加工を使用する場合、ビームの品質が焦点サイズに直接影響を与えることを念頭に置く必要があります。ビームの品質が良好であれば、焦点の最も狭い部分の直径は一般的に0.32mm(0.0125インチ)未満となります。このような物理的な限界値をAIのパラメータに組み込むことが、切断表の精度を高める鍵となります。
AI切断表作成ガイドにおける重要なステップは、単に計算結果を出すことではなく、その結果が物理的な制約の中で実行可能かどうかを検証することです。
- 加工対象の材質と厚みのデータを正確に入力する
- AIによる最適なパラメータの算出を実行する
- 生成された切断表を実機の動作条件と照合する
作業誤差を減らす方法:ビーム特性と精度の関係
作業台の前に立ち、レーザーの照射範囲を調整する瞬間、わずかな焦点のズレが製品の品質を左右します。作業誤差を減らす方法を確立するためには、エネルギーの集中度と光学系の特性を深く理解しなければなりません。
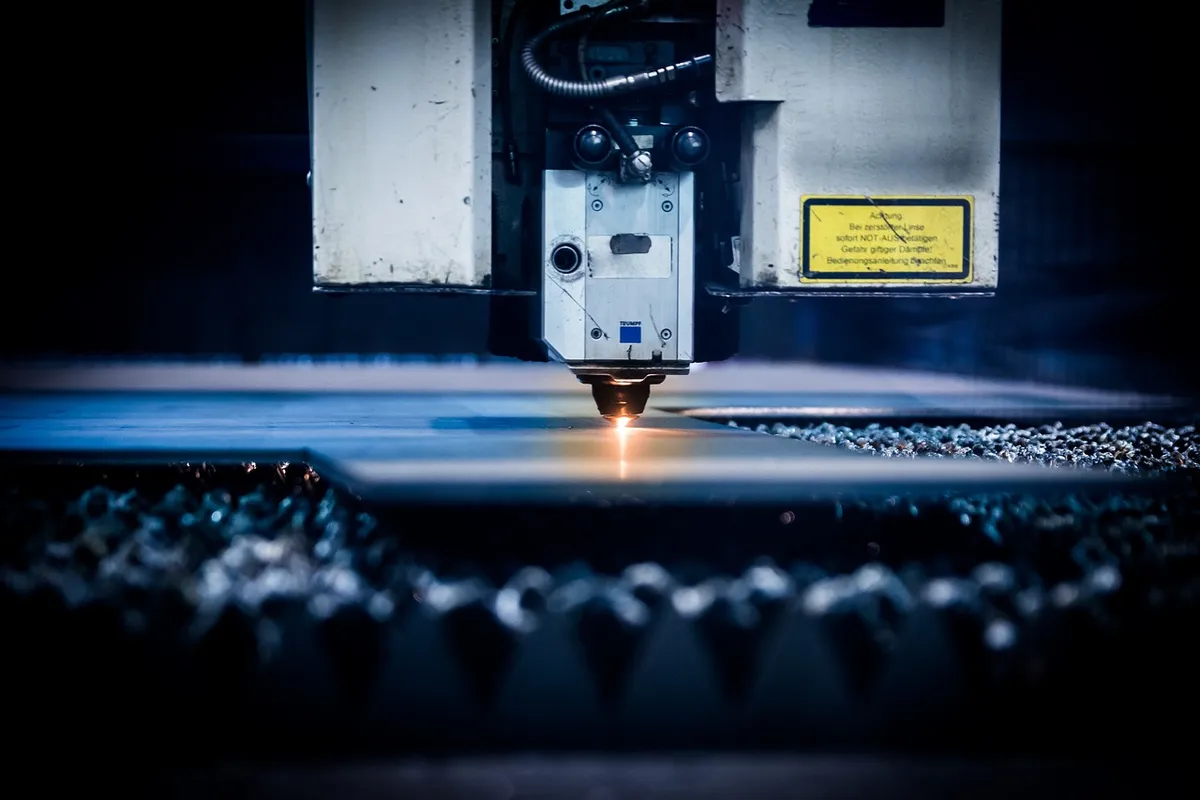
高精度な切断を実現するためには、光学系の性能が重要です。レーザービームは、光源の周波数内で90%以上の高い光透過率を持ち、かつ通過する電力に耐えうるレンズを用いて作業領域に集光されます。AIを用いて切断表を作成する際、こうしたレンズの透過率や耐熱性能を考慮した条件設定を行うことで、作業中のトラブルを防ぐことができます。
また、ビームの品質と焦点サイズの関係を理解することも、作業誤差を減らす方法として不可欠です。ビームの品質が向上すれば、焦点スポットサイズはより精密に制御されます。AIによるシミュレーションにおいて、これらの光学的な特性を正確に反映させることで、理論値と実測値の乖離を抑えることが可能になります。
AI導入切断表を活用する際は、単なる数値の羅列ではなく、物理的な特性に基づいたデータ入力が求められます。
| 項目 | 特性・数値の例 | 影響範囲 |
|---|---|---|
| 焦点スポットサイズ | 0.32mm未満 | 切断の精密度 |
| 光学的透過率 | 90%以上 | エネルギー効率 |
このように、機器の物理的限界を把握した上でAIを運用することが、誤差を最小化する道筋となります。
ビームの焦点深度やエネルギー密度の変動を考慮し、AIがリアルタイムで補正を行うことで、熱影響を最小限に抑えた精密な加工が可能になります。
AI切好表作成のコツ:リサイクル性と資源の最適化
材料を切り出す際、端材がどのように処理されるかを考えることは、コスト管理の観点から極めて重要です。切断表作成のコツとして、単なる切り出しだけでなく、残った材料の再利用性までを見越した計画を立てることが推奨されます。
例えば、金属のスクラップなどのシュレッダー残渣には、回収されないポリマーが30%含まれていたり、5-10%の残留金属が含まれていたりすることがあります。AIを用いて材料の切り出しパターンを最適化することは、こうした「残渣」となる部分の構成を制御し、リサイクル効率を高めることにも繋がります。
また、資源の有効活用は環境負荷の低減にも寄与します。金属のリサイクルは、新しく金属を作るよりも約74%少ないエネルギーで済みます。AI切断表作成のコツとして、材料の歩留まりを極限まで高めることは、エネルギー消費の抑制と資源保護に直結する戦略的な行動です。
AI切断表の使い方を学ぶことは、単なる作業効率の追求ではなく、持続可能な生産体制を構築することでもあります。
材料の配置をパズル状に組み合わせるネスティング技術をAIで最適化することで、端材の発生を最小限に抑え、資源の利用効率を最大限に高めます。
高精度な切断に向けた戦略的アプローチ
加工機のスイッチを入れ、精密な切断が始まる瞬間、作業者は結果を注視します。高精度な切断表の最適化を実現するためには、以下の3つのステップを確実に踏む必要があります。
- データの正確な入力と機器特性の把握
- 使用する機械の仕様(例えば、スピンドルボアのサイズが6mm、8mm、10mmであることなど)を正確にAIに入力します。機器の設計思想や構造の違いを無視した計画は、致命的なエラーを招きます。 2. 物理的制約に基づいたシミュレーションの実行
- レーザーの出力(最大5kWなど)やビーム品質といった物理的な限界値をパラメータに設定します。理論上の最適解が、実機の能力を超えていないかを常に検証してください。 3. 実測値によるフィードバックと調整
- 実際に切断を行った際の誤差をデータとして収集し、AIのモデルにフィードバックします。これにより、AIの計算精度が現場の環境に適合していきます。
最後に、作成された切断表が、設定した加工条件の範囲内で実行可能であることを最終チェックしてください。
これらのステップを繰り返すことで、AI切断表の精度は向上し、作業の標準化が進みます。
単なる形状の切り出しに留まらず、加工速度と精度のバランスを戦略的に調整することで、生産性と品質を両立させる高度な運用を目指します。
AI導入切断表の活用における注意点
新しいシステムを導入した直後、現場の作業員がAIの計算結果に戸惑う場面に遭遇することがあります。AI導入切断表をスムーズに運用するためには、技術的な限界を正しく認識しておく必要があります。
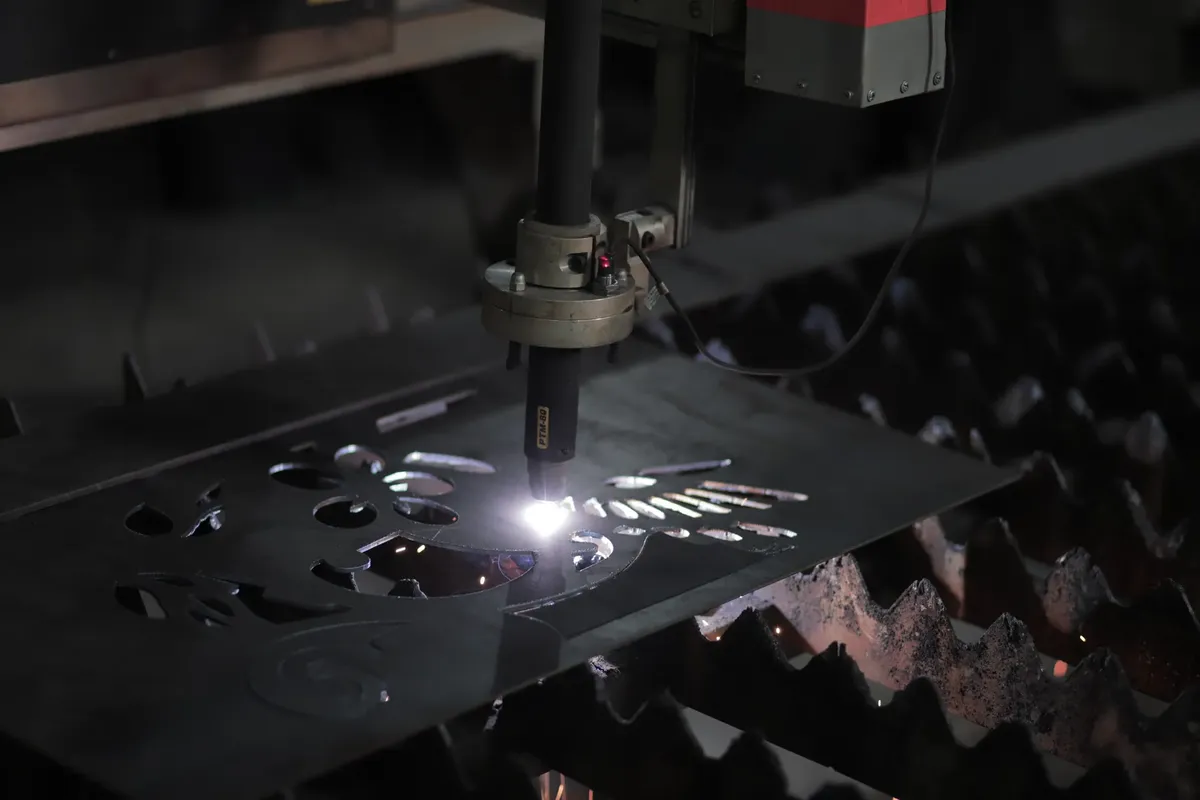
AIは万能ではありません。例えば、レーザーダイオードが低出力のCO2レーザーを代替できるほどのパワー(最大5kW)とビーム品質(20mrad未満)を実現している場合でも、レンズの汚れや熱による歪みといった現場特有の変数が存在します。AIはあくまで計算モデルであり、物理的な環境変化をリアルに再現できるわけではありません。
また、現在の素材リサイクルにおいて、材料の75%がリサイクル可能で、残りの25%が埋め立てられるという現状があるように、完全なゼロエミッションは困難です。AIによる最適化も、あくまで「理論的な最適解」を提示するものであり、現場の材料の個体差や、シュレッダー残渣に含まれる不純物などの複雑な要因をすべて排除できるわけではありません。
AI導入切断表の活用においては、常に「現場の物理的制約」というフィルターを通じて、AIの指示を解釈する姿勢が求められます。
AIの算出結果はあくまで理論的な最適値であるため、実際の材料の個体差や機械の経年変化を考慮し、現場での微調整を併用することが重要です。
関連記事
結論
AIを活用した切断表の作成は、精密な加工と資源の有効活用を両立させるための強力なツールです。機器の仕様や物理的な限界を正確に把握し、それらをデータとしてAIに組み込むことで、作業誤差を最小限に抑えた高精度な生産が可能になります。しかし、AIの提示する数値はあくまで物理的な制約の中での最適解であり、現場の環境や材料の特性による限界があることを常に念頭に置く必要があります。
AIを活用した切断表の作成は、加工精度の向上と資源の最適化を同時に実現するための強力な手段であり、次世代の製造プロセスにおける基盤となります。
コメント 0